模具 / 多腔
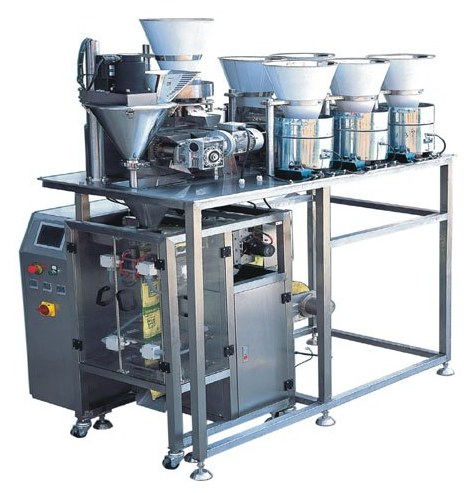
辅机 / 干燥S / 01液体包装
PET 瓶坯系统
同样的产能,八成的投入。
围绕每支瓶坯的成本来配。射速、冷却与取件一起调,让产线跑出短节拍,同时守住壁厚。
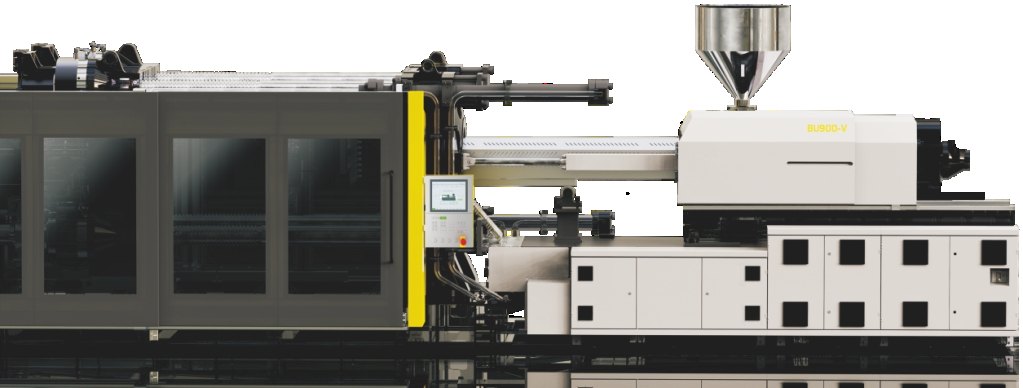
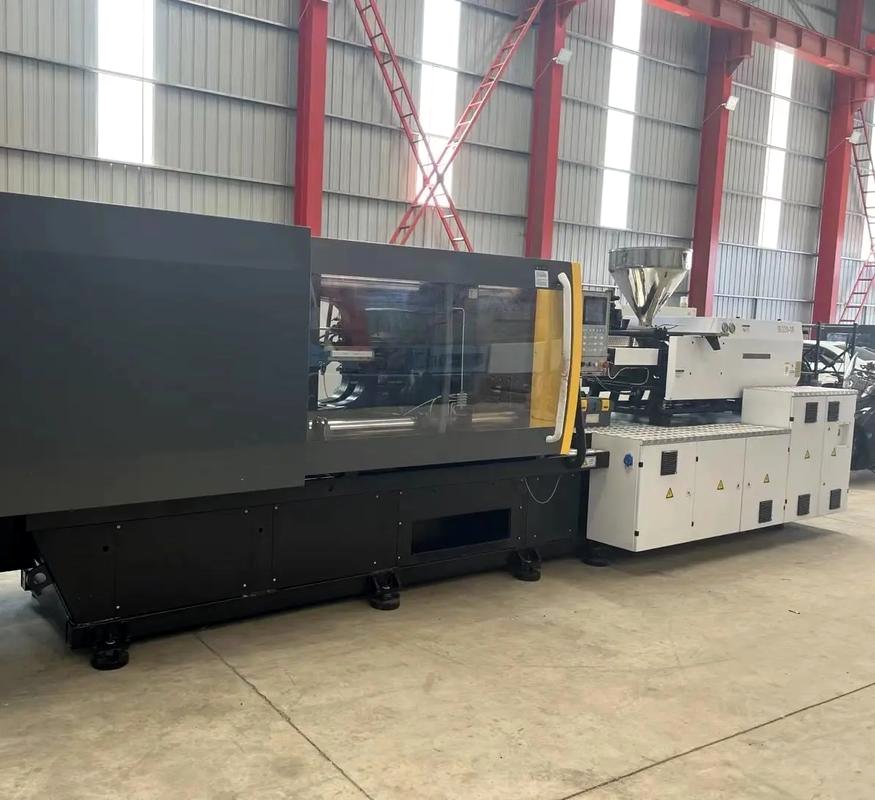
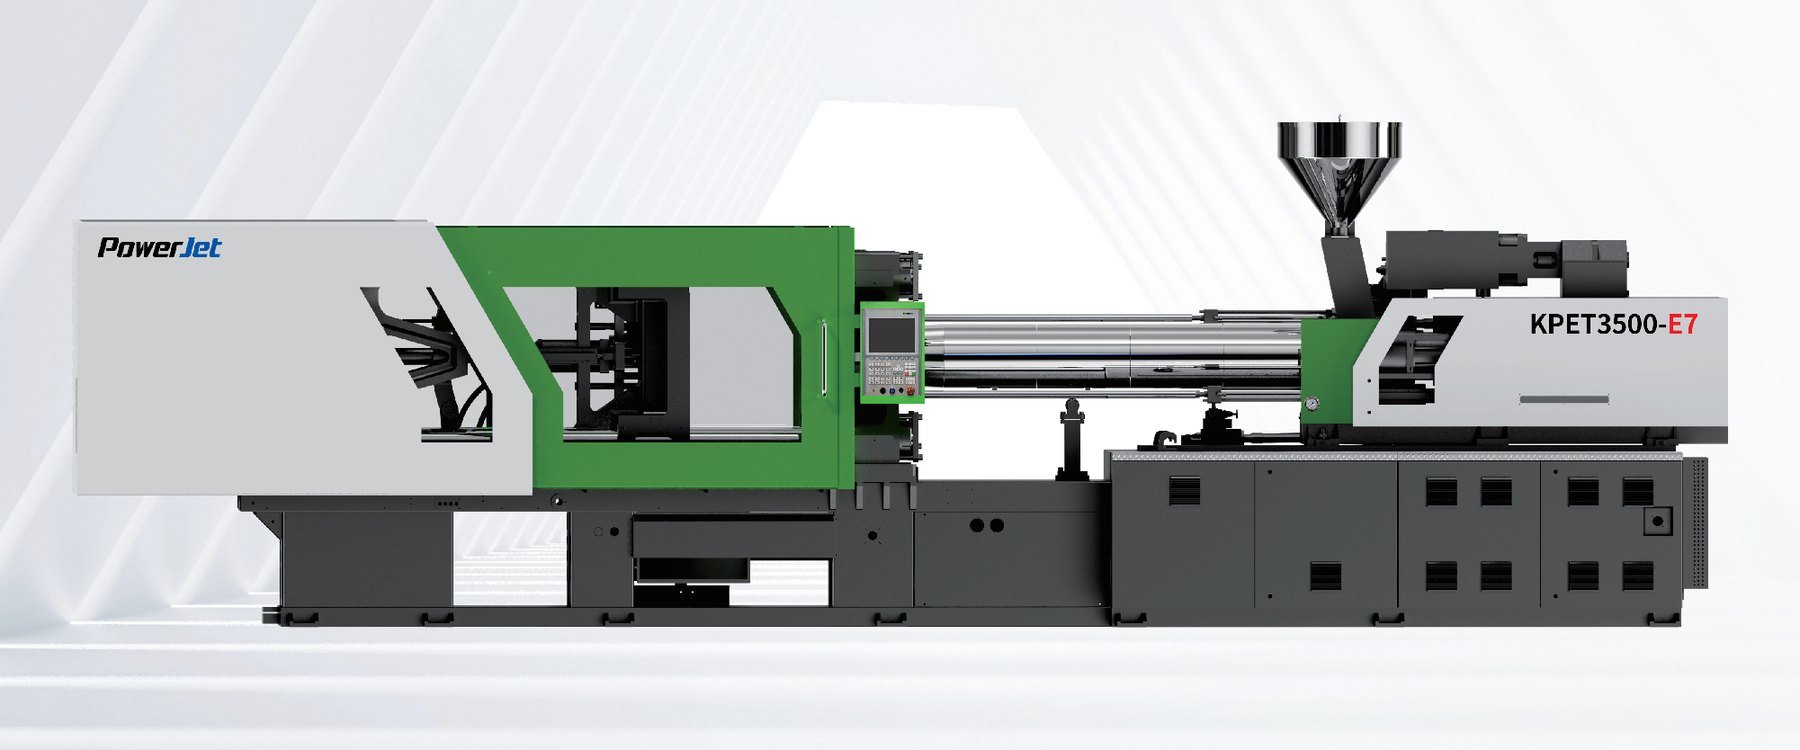
高速 PET 专用机
超高射速、电动熔胶与高响应锁模。螺杆与射胶量按瓶坯克重选,不按机器标称吨位选。
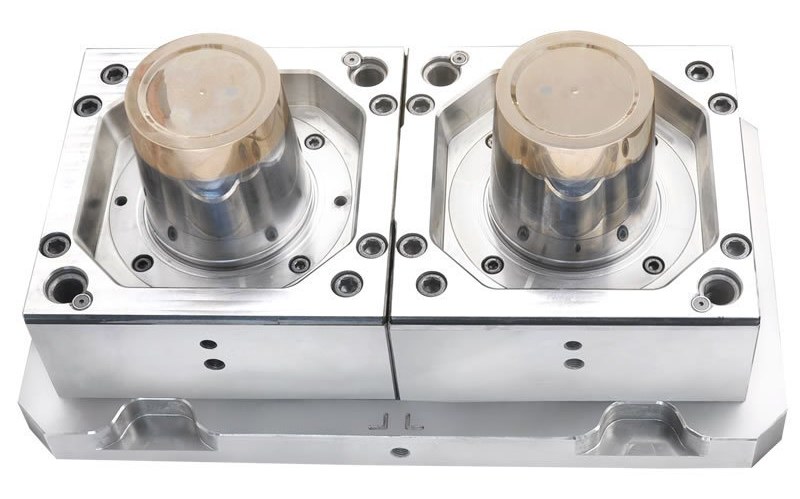
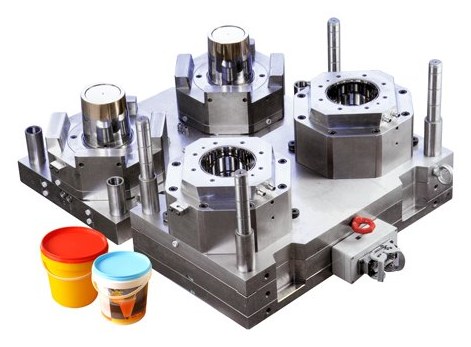
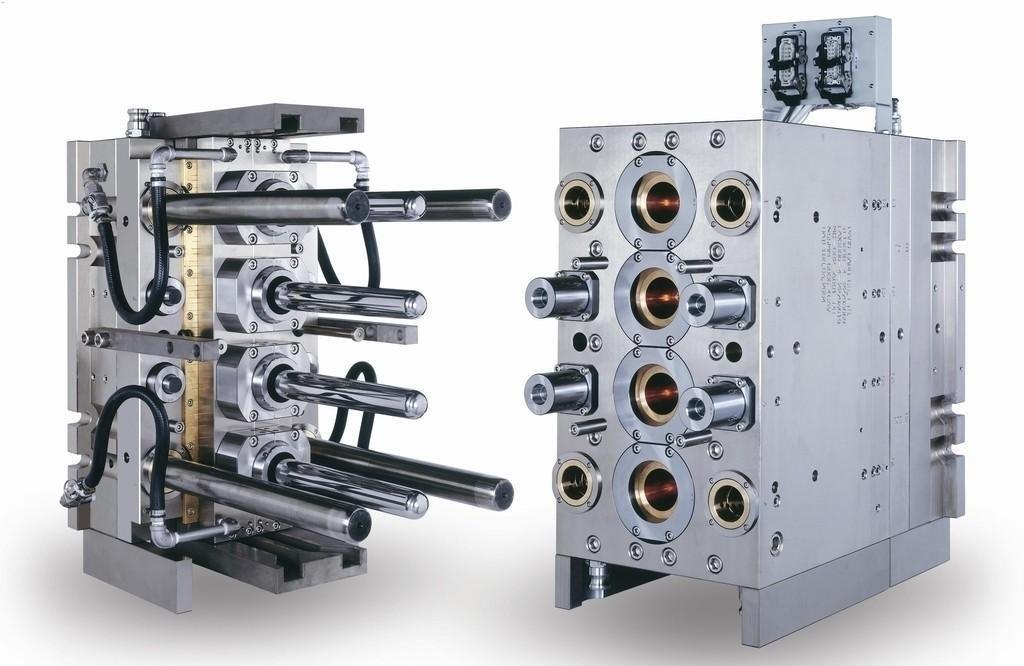
多腔瓶坯模具
热流道平衡与冷却布局在发货前验证,让每个腔同时充填、每支瓶坯同步冷却。
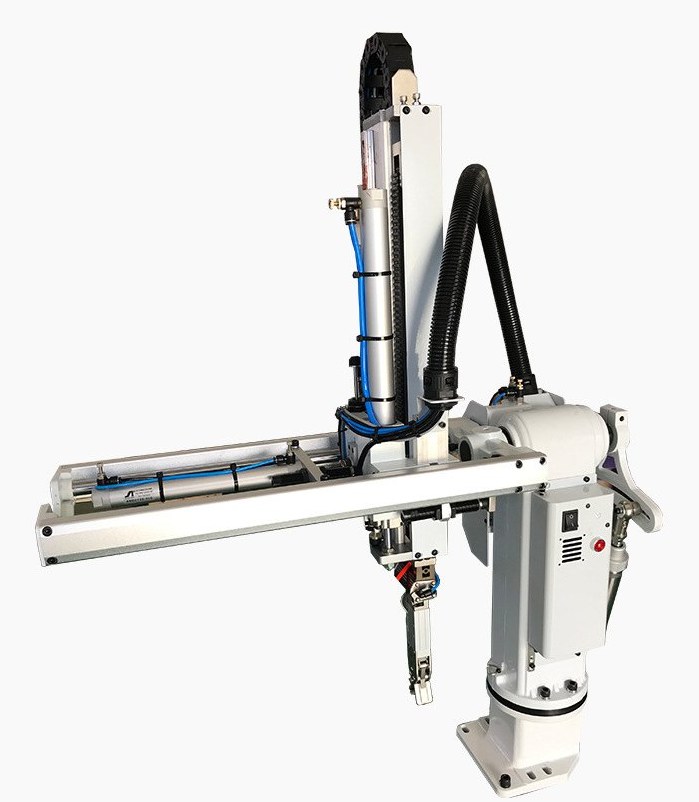
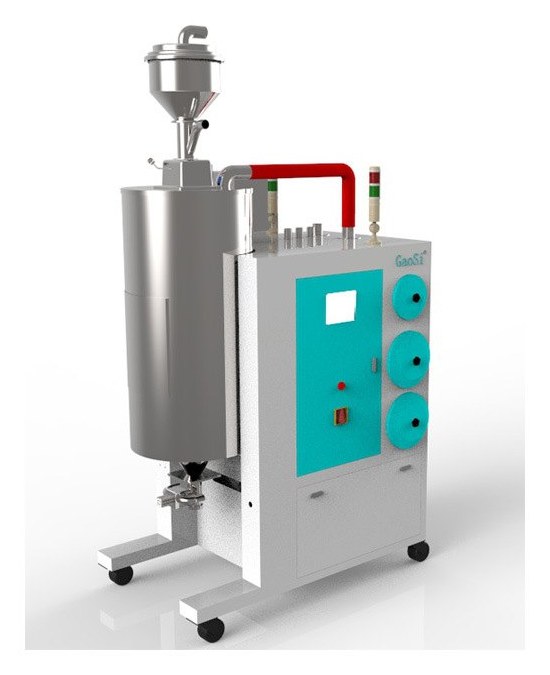
除湿干燥 + 侧取机械手
除湿干燥保护特性黏度,高速侧取机械手把瓶坯取出,直接交给检测或包装,不落地、不靠人。
S / 02 五大生产系统
我们不做一份产品目录。每套系统都从零件开始,到一条完成组装、试跑并通过验收的产线结束。
注塑机、模具、辅机、接口工程、预验收测试与文档——全部纳入一份合同。
00 每套系统都包含
设备只是项目的一半。另一半,是让六家供应商在集装箱封箱之前,像一支团队一样工作。
吨位、射胶量与控制系统按产品和模具匹配,而不是照库存清单挑。
腔数、钢材、热流道与冷却,和真正开机的人一起定。
干燥、模温、机械手、输送与包装,按同一条物料流配置。
机械手信号、水、气、电与安全回路,在发货前定义清楚。
组装、试跑、检测。样件与数据经确认后才装箱。
手册、备件清单与操作培训,用工厂看得懂的语言交付。
模具 / 多腔
辅机 / 干燥S / 01液体包装
同样的产能,八成的投入。
围绕每支瓶坯的成本来配。射速、冷却与取件一起调,让产线跑出短节拍,同时守住壁厚。
超高射速、电动熔胶与高响应锁模。螺杆与射胶量按瓶坯克重选,不按机器标称吨位选。
热流道平衡与冷却布局在发货前验证,让每个腔同时充填、每支瓶坯同步冷却。
除湿干燥保护特性黏度,高速侧取机械手把瓶坯取出,直接交给检测或包装,不落地、不靠人。
自动化 / 取件
辅机 / 干燥S / 02硬质包装
为速度而生,为利润而配。
餐盒、杯盖与薄壁容器,拼的就是节拍。机器、模具与取件作为一套系统来调,让零点几秒在设计阶段就拿到,而不是装机后再追。
超高射速、短周期与高响应伺服。壁厚要求高的产品,可配储能器辅助射胶。
流道平衡、冷却与脱模一起设计。模具在机器上试好样才发货,不等到了现场再调。
取件、模温与原料干燥都按节拍配置,产线不等辅机。
自动化 / 码垛
预验收 / 车间S / 03物流
承重件,轻成本。
托盘是算单只成本的生意:大射胶量、高比例再生料,而且产线不能停下来等人码垛。
超高锁模力与大射胶量,配高效塑化系统,稳定生产重型托盘和高回料配方。
大型结构、耐磨钢材与优化排气。热流道或气辅方案,按产品结构来选。
再生料按比例回配,成品由机器人码垛,RFID 让每一批从粒料到出货都可追。
品质 / 100% 气密检测
自动化 / 取件S / 04工业包装
密封、检测、可追溯。
一只漏桶就是一次客诉。密封做进模具里,每一只桶都检测,而不是只抽第一小时的首件。
超长开模行程适配深腔产品,注射控制精确,锁模稳定,守住薄密封唇口。
精密密封结构、防缩痕设计与多腔平衡。需要品牌桶身时,可选模内贴标。
原料干到零水分,模温保持稳定,每一只桶在包装前都经过气密性检测。
后道 / 切断 + 包装
辅机 / 干燥S / 05耗材
大批量精密成型,无人化后道。
几百万只小件,守同一个公差。精度交给模具,模具之后的事交给自动化。
超高注射精度与毫秒级响应,适配薄壁小件与极短节拍。
高腔数、优化浇口布局与硬化钢材,支撑高模次下的长模具寿命。
原料干燥、切断分离、计数与装袋集成到一条后道——从模具到纸箱,不靠人工搬运。